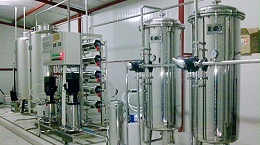
工业生产对水质要求越来越高,普通自来水或井水含有泥沙、悬浮物、钙镁离子、重金属、有机物等杂质,直接使用会造成设备结垢腐蚀、产品质量不稳、能耗上升、故障率增加。因此,反渗透纯水设备成为现代工业用水处理的理想选择,原因主要有以下几点:

一、高效净化,产水水质稳定达标
反渗透(RO)膜过滤精度极高,能去除水中99% 以上的盐分、重金属、细菌、病毒、胶体和有机物,出水纯净、稳定。普通工业清洗、冷却用水,反渗透可将电导率降至 10μS/cm 以下;电子、电镀、医药等行业,可进一步制备高纯水,满足精密生产要求,避免杂质影响产品合格率。
二、防止结垢腐蚀,保护核心设备
工业锅炉、换热器、冷却塔、管道等最怕硬水结垢。水垢导热差、堵塞管路,会导致能耗增加、设备过热、寿命缩短,严重时引发安全事故。反渗透设备深度脱盐,产水硬度几乎为零,从根源杜绝水垢生成、减少腐蚀,大幅降低维修成本和停机风险。
三、降低生产成本,节能节水
未经处理的硬水会加速设备磨损、增加清洗频率,长期运维成本高。反渗透设备自动化运行,能耗低、维护简单;优质 RO 膜寿命可达 2–3 年,综合投入远低于传统软化或离子交换工艺。同时,纯水循环利用率高,可减少废水排放,符合环保要求,降低用水成本。
四、适配多行业,满足不同用水需求
反渗透纯水设备适应性强、规格齐全,从小型单机到大型成套系统,可按需定制。广泛应用于电子半导体、制药、食品饮料、化工、电力、冶金、机械加工等行业,无论是工艺用水、清洗用水、锅炉补给水,都能提供稳定可靠的纯水,保障生产连续稳定。
五、自动化程度高,操作简单省心
现代反渗透纯水设备采用全自动控制,一键启停、自动冲洗、故障报警,无需专人值守,人工成本低。运行状态实时监测,水质、压力、流量一目了然,维护简单,普通人员即可操作管理。
总之,高效净水、防垢防腐、节能降本、适配广、易操作,是工业用水优先选择反渗透纯水设备的五大核心原因。源莱水处理专注工业反渗透纯水设备研发生产,提供免费水质检测、定制方案、安装调试及售后维护服务,助力企业用水达标、生产高效。